
 Language
Materialvalg for stumpsveisfittings Å velge riktig materiale er det første trinnet i å velge...
Hjem / Nyheter / Bransjenyheter / Hvordan måle rørfittings: En praktisk veiledning for butikk og feltbruk
Hvordan måle rørfittings: En praktisk veiledning for butikk og feltbruk

Å måle en rørfitting ser ut som en to-minutters jobb inntil en umerket del er i hånden din og en spole venter på den. Rør er enkelt: nominell størrelse og veggtykkelse, og røret er identifisert. En armatur er en tredimensjonal del, og den må kontrolleres på tvers av flere dimensjoner samtidig: ytterdiameteren på endene, veggtykkelsen, lengden senter-til-ende eller side-til-flate, og geometrien til forbindelsen. Ta en av dem feil og sveiseforberedelsen, justeringen eller hele spolen kan være skrap.
Vi har produsert trykkrørkomponenter i Jiangyin siden 1993, og vårt inspeksjonsteam måler stumpsveisfittings, muffesveisefittings, gjengede fittings og flenser hver arbeidsdag. Det som følger er metoden vi bruker i vår egen butikk, skrevet for kjøpere, QC-inspektører og feltingeniører som trenger tall de kan stole på.
De fire målingene som betyr mest
Uansett passende, fire spørsmål dekker nesten alle situasjoner. Arbeid gjennom dem i rekkefølge, og du trenger sjelden å gjette.
- Endestørrelse og utvendig diameter. Fittings bestilles etter nominell rørstørrelse, men en skyvelære viser faktisk utvendig diameter. En 2-tommers (DN50) beslag måler ca. 60,3 mm (2,375 tommer) over endeflaten, ikke 2 tommer. Sjekk begge ender, fordi ovalitet eller en skadet ende dukker opp her først.
- Veggtykkelse og tidsplan. Veggtykkelse skiller SCH 40 fra SCH 80 fra XXS, og det bestemmer boringen. Mål på slutten med en skyvelære eller en ultralydmåler, og ta minst fire målinger rundt omkretsen.
- Lengde. Sentrum-til-ende for albuer, tees og laterals; ansikt til ansikt for flenser og ventiler; total lengde for reduksjonsstykker, hetter og stubbeender. Standarddimensjonen er den som styrer montering på stedet.
- Sluttgeometri. Fasvinkel og rotflate for stumpsveiseender, muffeboring og muffedybde for muffesveiseender, gjengeform og inngrep for gjengeender.
Skisser delen, skriv de fire tallene på skissen, og behold skissen med delen. Den vanen forhindrer flere uoverensstemmelser enn noe annet enkelt trinn vi har sett i løpet av tretti års produksjon.
Verktøy som gjør målinger pålitelige
Du trenger ikke et målelaboratorium, men du trenger riktig håndfull instrumenter og en ren, flat overflate å jobbe på.
- Vernier eller digitale skyvelære, 0 til 6 tommer og 0 til 12 tommer, for utvendig diameter, veggtykkelse og sokkeldybde.
- En ståltape eller en pi-tape for store diametre. En pi-tape leser diameter direkte og er den raskeste måten å sjekke en DN1800 albue eller en tung flens.
- En ultrasonisk tykkelsesmåler når veggen må verifiseres vekk fra endeflaten.
- En vinkelsøker eller gradskive for sidestykker, 45-graders albuer og grenvinkler.
- En rett kant, en flat overflate og en flensfirkant for retthetskontroll.
- En gjengemåler eller en matchende rørnippel for gjengede beslag.
- Den relevante standarddimensjonstabellen, fordi å sammenligne en avlesning med en tabell er raskere enn å beregne fra bunnen av.
Mål ved romtemperatur der det er mulig, og hold delen støttet slik at dens egen vekt ikke forstyrrer avlesningen.
Hvordan måle stumpsveisfittings
Stumsveisefittings til ASME B16.9 er definert av ytre diameter, veggtykkelse og senter-til-ende-dimensjoner, så det er tallene som skal bekreftes først.
Albuer: Senter-til-ende og vinkel
Legg albuen på en flat overflate med den ene enden mot deg og mål utvendig diameter på den enden. Halvparten av den figuren gir deg midtlinjen. Sentrum-til-ende-dimensjonen går deretter fra den senterlinjen til den fjerne endeflaten, målt langs det andre benet. På en albue med 90 grader lang radius er senter-til-ende omtrent 1,5 ganger den nominelle størrelsen, og på en 45-graders albue er den omtrent 0,625 ganger den nominelle størrelsen, så en rask beregning forteller deg om avlesningen din hører hjemme i riktig familie før du stoler på den. For 180-graders retur, registrer både senter-til-senter-avstanden og rygg-til-ansikt-avstanden, siden tegninger krever forskjellige. Avslutt med skråvinkelen, rotflaten og selve boringen.
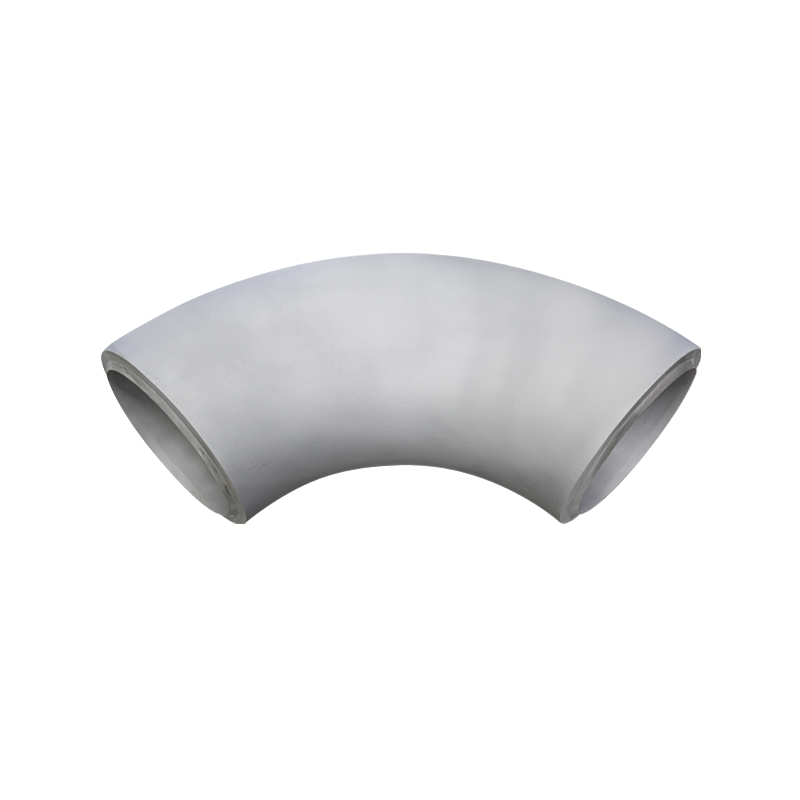 Stussveis 90 grader albue Vi produserer sveisealbuer med stor diameter og tykkveggede høytrykksalbuer. Maksimal diameter på albuen kan være DN3800. For tiden har vi et komplett utvalg av... Se produkt →
T-skjorter, kryss og lateraler
En tee har to styrende dimensjoner: løpet, målt ende til ende gjennom kroppen, og grenen, målt fra løpets senterlinje til grenens endeflate. På lik tee skal de to matche; på en reduserende tee måler du også grenens ytre diameter og merker hvilket utløp som er redusert. En lateral tee legger til en grenvinkel. Kryss følger samme logikk med et fjerde uttak, og det lønner seg å sjekke alle fire endene for diameter og firkantethet.
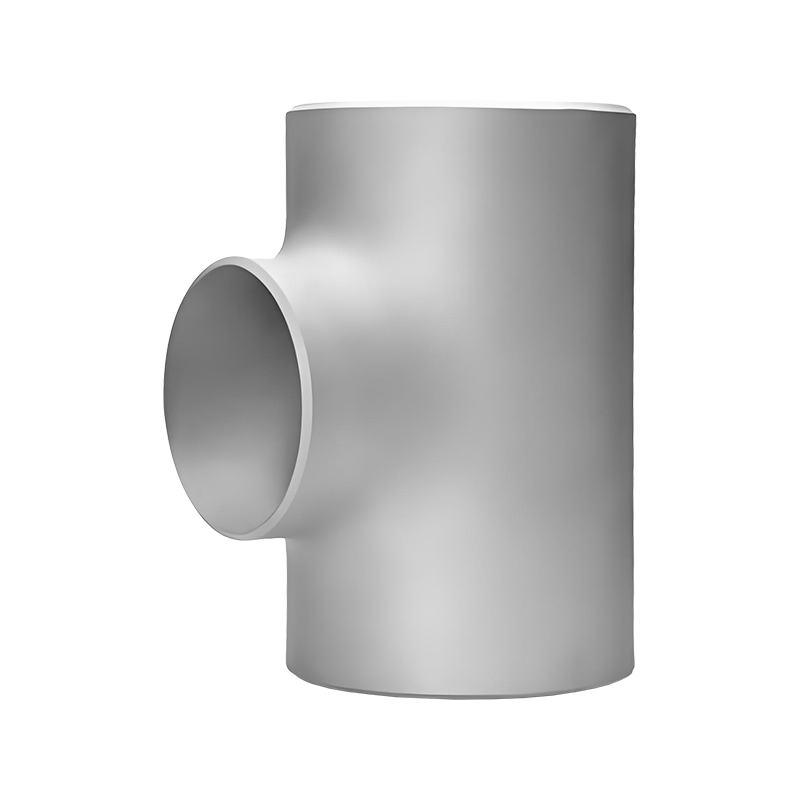 Butt Weld Equal Tee En lik T-skjorte er en kritisk tilpasning i rørsystemer, designet for å splitte eller kombinere væskestrøm samtidig som den opprettholder konsistente rørdiametre over alle tre åpningene. Th... Se produkt →
Reduksjonsstykker, hetter og stubbeender
Konsentriske reduksjoner kontrolleres av total lengde, utvendig diameter på stor ende, ytre diameter på liten ende og veggtykkelse i begge ender. En eksentrisk redusering legger til den flate siden og forskyvningen mellom de to midtlinjene, som er lett å lese med en rett kant som hviler på flaten. Caps er definert av ytre diameter, høyde og veggtykkelse. Stubbendene måles etter lengde, ytre rundediameter og rundetykkelse, med runden sjekket på flere punkter rundt omkretsen.
Hvordan måle flenser
Flensmåling handler mest om boltmønsteret, fordi det avgjør om skjøten noen gang vil bolte seg. Registrer flensens ytre diameter, flenstykkelsen, boltsirkeldiameteren og antall og diameter på boltehullene. Legg deretter til frontdetaljene: for en forhøyet flateflens, mål den hevede flatediameteren og dens høyde over flensflaten; for en skjøteflens av ringtype, mål sporet og noter ringnummeret. Kontroller til slutt boringen og navdiameteren ved sveiseenden mot røret.
Boltsirkeldiameteren er den vanskelige i feltet. Med et jevnt antall hull, mål fra midten av ett boltehull rett over til midten av det motsatte hullet. Med et oddetall, mål fra et hullsenter til flenssenteret og doble det. Tell hullene to ganger, fordi ett ekstra eller manglende hull er en veldig kostbar feil.
 Sveis halsflens Sveisehalsflensen står som den ultimate løsningen for høytrykks- og høytemperaturmiljøer, konstruert for å levere uovertruffen pålitelighet gjennom sin robuste b... Se produkt →
Hvordan måle hylsesveis og gjengede beslag
Smidd fittings med små boringer til ASME B16.11 styres av muffe- eller gjengedimensjoner i stedet for lange senter-til-ende-lengder. For en muffesveis albue, T- eller kopling, mål muffeboringen, muffedybden og veggtykkelsen, og bekreft at boringen stemmer overens med rørets ytre diameter. For gjengede beslag, bekreft gjengestørrelsen og -formen, gjengelengden og den totale lengden, og test gjengen med en måler eller en matchende nippel. Fordi disse delene ofte går på linjer med høyt trykk og høy renhet, er det verdt å fange opp en grad eller en grunn fatning før beslaget når sveiseren.
En hurtigreferansetabell for butikketasjen
Skriv ut denne tabellen, hold den ved siden av benken og fyll inn en avlesning for hver linje før delen går videre.
| Beslagstype | Dimensjoner å registrere | Beste verktøyet |
|---|---|---|
| Stussveis 90-graders albue | Ende utvendig diameter, veggtykkelse, senter-til-ende, skråvinkel | Kalipere, tape, vinkelsøker |
| Lik t-skjorte | Kjør ende-til-ende, grenhøyde, begge endediametre | Tape, skyvelære, rett kant |
| Konsentrisk redusering | Total lengde, stor endediameter, liten endediameter, begge veggtykkelser | Kalipere, tape |
| Sveis halsflens | Utvendig diameter, tykkelse, boltsirkel, hullantall og størrelse, forhøyet flatehøyde, boring | Kalipere, tape, flange square |
| Hylsesveisebeslag | Muffeboring, muffedybde, veggtykkelse | Boremåler, dybdemåler |
| Gjenget beslag | Trådstørrelse og -form, trådlengde, totallengde | Gjengemåler, skyvelære |
Vanlige feil og feltkontroller
- Behandle nominell størrelse som utvendig diameter, og deretter bestille en del som ikke passer til røret.
- Måling fra skråkanten i stedet for endeflaten, noe som forkorter hver avlesning.
- Leser bare den ene enden av en albue, tee eller redusering og antar at den andre enden matcher.
- Sammenligne beslaget med rørskjemaet, men aldri måle den faktiske veggtykkelsen til noen av dem.
- Glemte overflatedetaljer som forhøyet overflate, ringfugespor eller flat overflate, som ikke kan korrigeres på stedet.
Hvis en avlesning faller utenfor det du forventer, mål igjen med et annet verktøy før du avviser delen. En skyvelære som har blitt mistet eller en tape med bøyd krok forårsaker flere falske avvisninger enn ekte avvik.
Match målingene dine mot standarden
Et tall i seg selv betyr veldig lite. Det blir nyttig når du sammenligner det med en standard: Stumsveisfittings mot ASME B16.9, flenser mot ASME B16.5, smidd muffesveis og gjengefittings mot ASME B16.11, og prosjekter i Europa eller Japan mot DIN eller JIS B2311 tabeller. Hvis du ikke er sikker på hvordan en del skal klassifiseres før du starter, en kort grunning på hva en rørkobling egentlig er vil hjelpe deg å velge riktig bord.
Når du trenger en erstatning som matcher en eksisterende linje, vår ASME B16.9 stumpsveisebeslag produseres etter samme dimensjonstabeller, i karbonstål, rustfritt stål, legert stål, dupleks og nikkellegeringer, så en måling tatt i felt kan matches til en tegning på vår side.
Hvert prosjekt kommer til slutt ned til en montør, ett målebånd og en skjøt som må stå på linje. Å ta fire nøye avlesninger før sveisen blir slått er fortsatt den billigste kvalitetskontrollen som finnes.
Hvis du har et umerket beslag, en gammel tegning eller en prøve du ikke kan identifisere, send oss de fire tallene du målte, eller send selve delen. Med mer enn tretti års produksjonserfaring, et lager av vanlige størrelser og et teknisk team sertifisert i MT, PT, UT og RT, kan vi bekrefte størrelsen, materialkvaliteten og standarden, og raskt oppgi en matchende tilpasning.
Siste nytt
Nyheter Og blogger
Hold deg informert om våre siste hendelser