
 Language
Materialvalg for stumpsveisfittings Å velge riktig materiale er det første trinnet i å velge...
Hjem / Nyheter / Bransjenyheter / Identifikasjonsskjema for rørfittings: Hvordan identifisere fittings etter type og symbol
Identifikasjonsskjema for rørfittings: Hvordan identifisere fittings etter type og symbol

Et rørstativ kommer sjelden med etiketter. Innen en beslag må skiftes ut, kan den originale tegningen være arkivert, malingen har flasset av markeringene, og linjen er fortsatt varm. Det er vanligvis øyeblikket noen strekker seg etter et kart over identifikasjonsrørdeler, ikke for å studere teori, men for å svare på ett veldig praktisk spørsmål: hva er egentlig denne delen? Etter mer enn tretti år med produksjon av beslag i Jiangyin, har vi snakket gjennom det spørsmålet med ingeniører, montører og kjøpere på fem kontinenter, ofte mens vi står ved siden av selve delen. Denne veiledningen gjør disse samtalene til diagrammer du kan lese med et øyeblikk på nettstedet.
Hvorfor et kart over beslagsidentifikasjon tjener sin plass
Tilpasnings er de minst glamorøse komponentene i et rørsystem og de lettest å feillese. En 90-graders albue og en 45-graders albue med kort radius ser like ut på armlengdes avstand, og en eksentrisk reduksjon kan passere for en konsentrisk til noen sjekker hvilken vei den flate siden vender. Disse små feillesingene har reelle konsekvenser. Feil veggtykkelse endrer sveiseforberedelsen. Feil grenstørrelse endrer strømningsfordelingen. En feil materialkvalitet kan svikte i bruk lenge før dens levetid. Et identifikasjonskart er ganske enkelt en måte å senke farten i tretti sekunder før disse avgjørelsene tas, og det betaler seg vanligvis selv første gang det forhindrer en returnert forsendelse eller en ny kuttet spole.
Start med tilkoblingen, ikke formen
Erfarne montører jobber i samme rekkefølge hver gang. Før de måler noe, ser de på hvordan beslaget går sammen med røret, fordi koblingsmetoden forteller deg hvilken standard, hvilken trykkklasse og ofte hvilket størrelsesområde du har å gjøre med.
| Tilknytningsfamilie | Hvordan gjenkjenne det på stedet | Typisk størrelsesområde | Felles standarder |
|---|---|---|---|
| Stussveis | Vanlige skrå ender, ingen gjenger eller fordypning, passer til rørets utvendige diameter | 1/2" til 72" (DN15 til DN1800) | ASME B16.9, B16.28, DIN 2605, JIS B2311 |
| Hylsesveis | En forsenket boring røret glir inn i, filetsveiset på utsiden | 1/2" til 4" (DN15 til DN100) | ASME B16.11, MSS SP-79, SP-83, SP-95 |
| Gjenget | Synlige koniske gjenger, NPT eller BSP, kan skrus av | 1/2" til 4" (DN15 til DN100) | ASME B16.11, BS 3799 |
| Flensed | En boltet skjøt; selve beslaget er en flens med en boltsirkel | 1/2" og større | ASME B16.5, B16.47, EN 1092-1 |
Det første blikket fjerner det meste av gjettingen. Vanlige avfasede ender betyr en stumpsveisekobling, så du leser diagrammet i B16.9-kolonnen. Synlige tråder betyr den smidde familien, så du bytter til ASME B16.11 og tenker i tommer i stedet for millimeter. Først etter at familien er bosatt, er det fornuftig å krangle om radius, veggtykkelse eller ansiktstype.
Butt Weld Fittings: The Heart of Any Identification Chart
Stumsveisebeslag utgjør den største andelen av det som beveger seg gjennom et prosessanlegg, og de er også den gruppen som oftest forveksles med hverandre. Tabellen nedenfor kobler omrisset du ser med jobben delen utfører.
| Fitting | Det du ser | Hvor den brukes |
|---|---|---|
| 90-graders albue | En skarp rettvinklet bøyning; radius er 1,5D lang eller 1D kort | Standard retningsendring |
| 45-graders albue | En mildere bøy, omtrent halvparten av en rett vinkel | Gradvis retningsendring, redusert trykktap |
| 180 graders returbøy | En U-form med begge ender vendt samme vei | Varmevekslere, reverseringssløyfer |
| Lik t-skjorte | Tre åpninger, gren samme størrelse som løpet | Grenavgang med matchet boring |
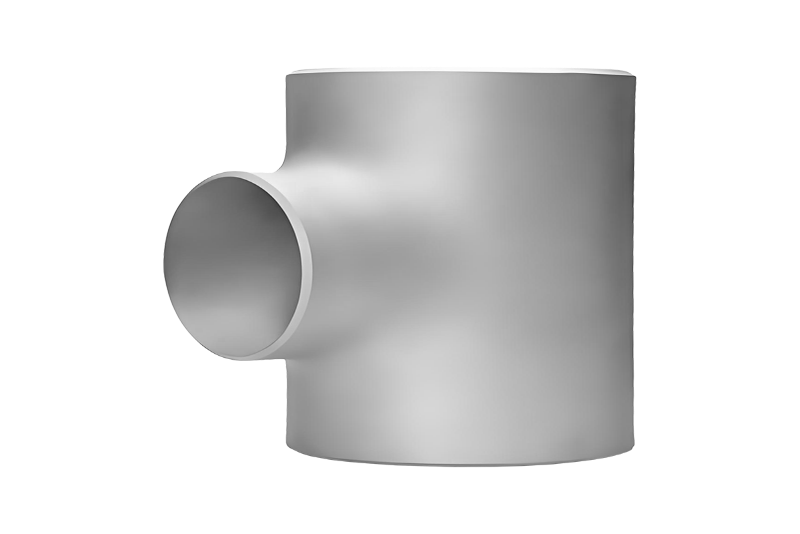
| Reduserende tee | Tre åpninger, gren mindre enn løp | Grenavgang med redusert boring |
| Cross | Fire åpninger, to løp i kryss | Manifolder, flerveis strømning |
| Konsentrisk redusering | En kjegle med begge ender på samme senterlinje | Vertikale linjer, generell størrelsesendring |
| Eksentrisk redusering | En kjegle med en flat side, boringer forskjøvet | Pumpeinntak, horisontale linjer, drenering |
| Cap | En kuppelformet endelukking | Linjeavslutning, fremtidige bindepunkter |
| Stubbende | Et kort utsvingt stykke sammen med en støtteflens | Roterende skjøter, hyppig demontering |
Albuen er den delen kjøpere spør om mest, dels fordi radiusen er lett å feilmåle og dels fordi en albue med kort radius kan forveksles med en langradius når røret allerede er på plass. Hvis du vil ha dimensjonsreferansen for den enkelte varen, kan du se siden vår på stussveis 90 graders albue viser senter-til-ende-figurene etter størrelse.
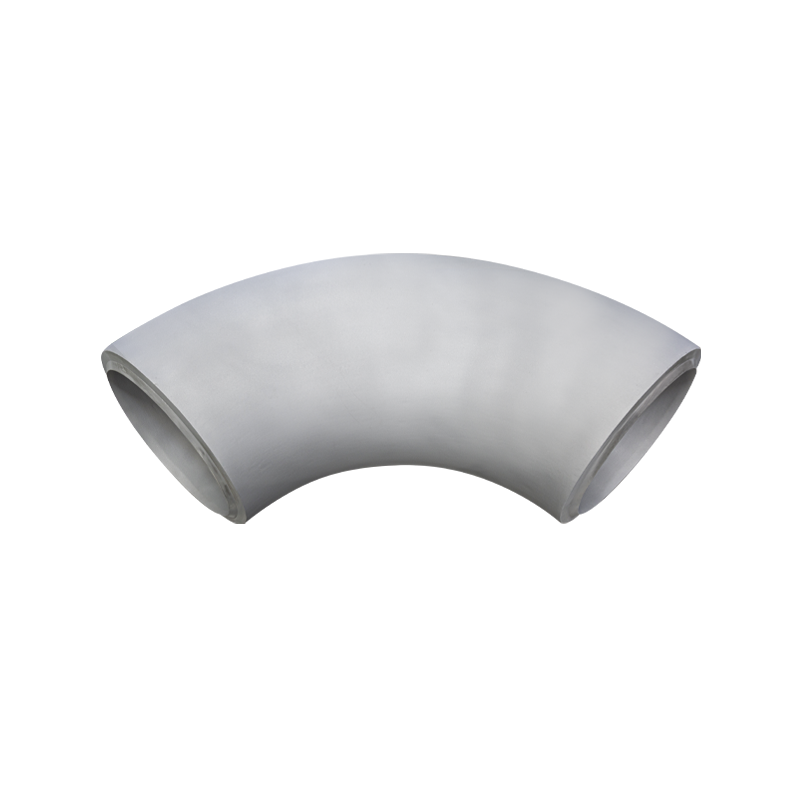 Stussveis 90 graders albue med lang og kort radius Produktsiden viser DN15–DN3800-størrelser, typer med lang radius og kort radius, og senter-til-ende-data som er nyttige når du matcher ASME B16.9- eller EN-dimensjoner før kapping av spoler. Se produkt →
Det bidrar også til å holde den styrende standarden i sikte. På de fleste eksportprosjekter blir stumpsveisefamilien beordret mot ASME B16.9 stumpsveisebeslag , mens europeiske spesifikasjoner kan kreve DIN- eller EN-dimensjoner som avviker med noen få millimeter i senter-til-ende-lengde. De få millimeterne betyr noe når en spole allerede er kuttet.
Gjenget, muffe sveiset og andre smidde beslag
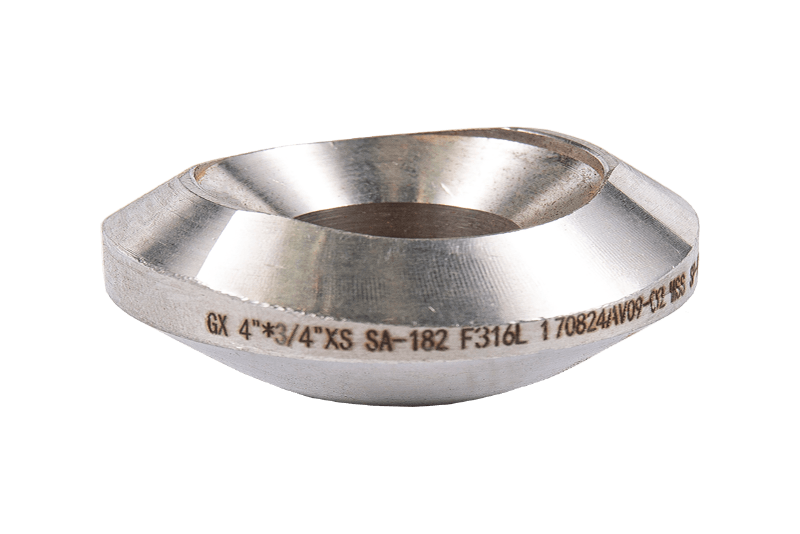
Under omtrent fire tommer viker sveisede og gjengede beslag for smidd konstruksjon, og identifikasjonsskjemaet endrer karakter. Smidd deler er kompakte, tykkveggede og formet ved pressing eller maskinering i stedet for ved å forme fra plate eller sømløst rør. I denne serien vil du møte den smidde 90-graders gjengede albuen, den smidde like T-stykket, grenuttak, socket sveisehetter, firkantede plugger, gjengede koblinger og unions.
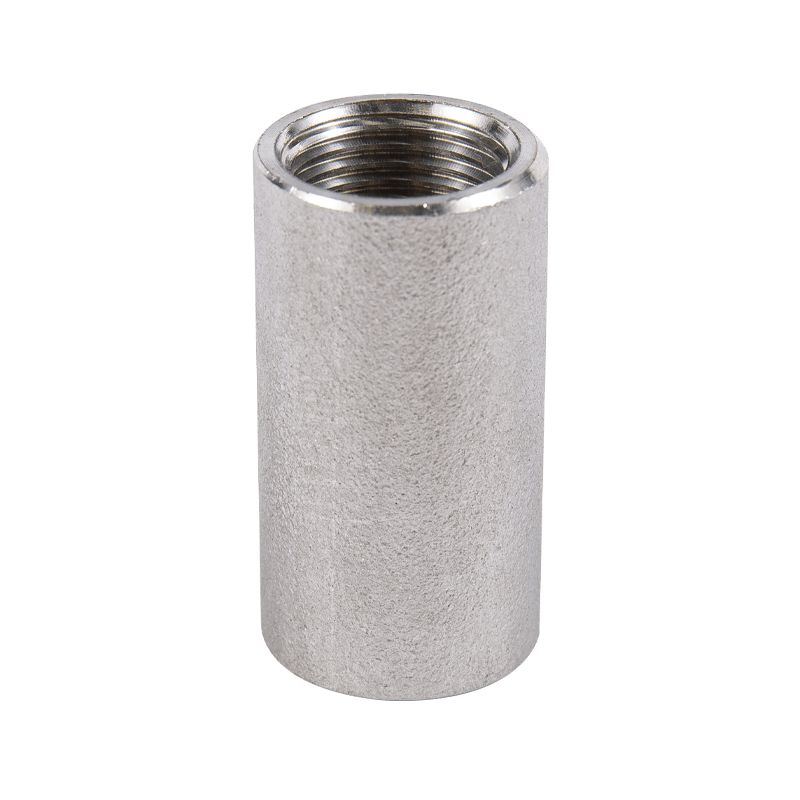 Smidd gjengekobling for rørforbindelser med liten diameter I smidde beslag med liten diameter forbinder denne rette gjengede koblingen rørseksjoner uten sveising, med maskinerte gjenger tilgjengelig i karbon eller rustfritt stål. Se produkt →
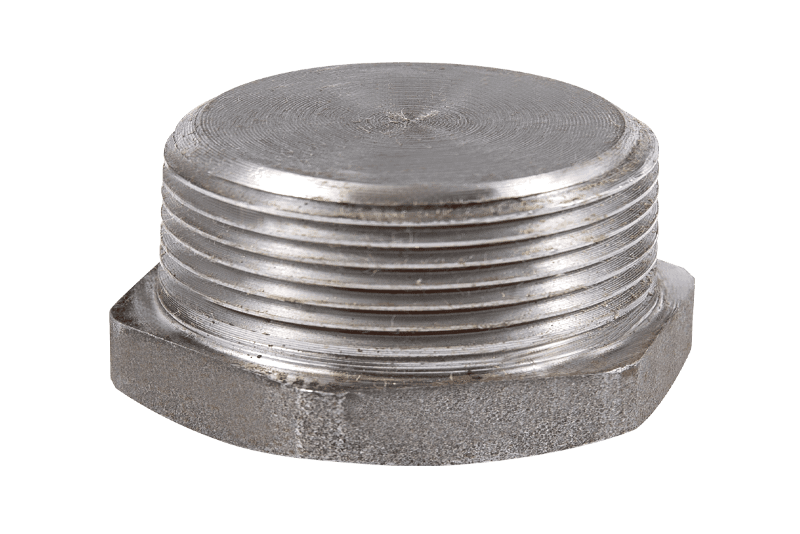
Identifikasjon her er vanligvis et spørsmål om boring og tråd. En kobling er en kort sylinder med gjenger i begge ender og ingen bøy, mens en albue har de samme gjengeendene men en synlig rett vinkel. En hette lukker ledningen, og en plugg skrus inn i et beslag i stedet for på et rør, og det er derfor de to ofte blir forvekslet med hverandre i et bod. Vår oversikt over smidde gjengede og muffe sveisebeslag grupper disse delene etter form slik at den riktige er lettere å velge.
Flenser: Les ansiktet og boringen
Flenser er den delen av diagrammet der folk ser på utsiden og glemmer innsiden. Omrisset forteller deg hvordan flensen festes til røret; ansiktet forteller deg hvordan det tetter; boringen forteller deg hvilken tidsplan den passer.
| Type flens | Kjenner det igjen ved | Typisk service |
|---|---|---|
| Sveise hals | Langt konisk nav, stumpsveiset til røret | Høyt trykk, høy temperatur, syklisk belastning |
| Slip-on | Rør går rett gjennom, to kilsveiser | Generell service, lavere trykk |
| Blind | Solid skive, ingen boring i det hele tatt | Isolasjon, linjeblank, vedlikehold |
| Gjenget | Innvendige gjenger, ingen sveiseforberedelse | Lite hull, ikke-sveisede systemer |
| Hylsesveis | Innfelt boring for røret, enkel kilsveis | Liten boring, høyere trykk |
| Lappe ledd | Brukt med en ende, ingen sveisekontakt med ansiktet | Skjøter tas ofte fra hverandre |
| Plate / flat sveising | Flat plate med boring og boltehull | Vann, verktøy, lavtrykk |
Pakningsflaten er andre halvdel av historien. En forhøyet flate er standard på de fleste ASME-flenser, en flat flate passer til støpejern eller plastutstyr, og en ringtypeskjøt er reservert for høytrykksgass der en metallring sitter i en rillet flate. Vårt sveisehalsflenssortiment viser hvordan navlengden endres fra en trykkklasse til den neste.
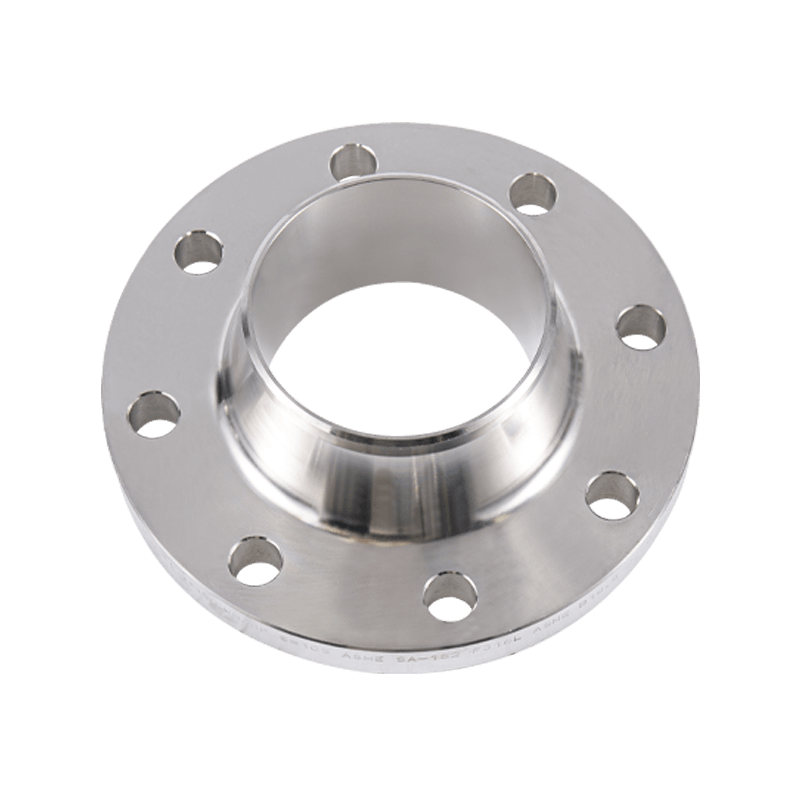 Sveisehalsflens for høytrykksrør med høy temperatur Stumsveiset flens med konisk hals passer høytrykks- og høytemperaturlinjer; den forhøyede tetningsflaten og navlengden bør tilpasses trykkklasse og rørplan. Se produkt →
Størrelser, tidsplaner og veggtykkelse
Nominell størrelse er det mest feilleste tallet på et hvilket som helst diagram. Nominell rørstørrelse er ikke en faktisk utvendig diameter når du passerer 12 tommer, og DN-verdier er nominelle i stedet for millimetermål. Veggtykkelse er en egen variabel igjen, valgt etter tidsplan eller etter en angitt tykkelse som 10 mm eller 14 mm på tunge vegglinjer. Dette er grunnen til at en seks-tommers albue aldri bare er en seks-tommers albue: boringen må samsvare med rørskjemaet, ellers vil sveiseroten ikke være på linje. Når en linje erstattes i stedet for å bygges om, er den tryggeste vanen å merke seg den ytre diameteren, veggtykkelsen og avstanden fra senter til ende, og deretter matche alle tre mot diagrammet før du bestiller.
Hva stemplingen forteller deg
Nesten hver beslag har et varmenummer, en størrelse, en veggtykkelse og en materialkvalitet stemplet eller stensilert på kroppen. Å lese disse merkene er raskere og mer pålitelig enn noen måling:
- ASTM A234 WPB merker stumpsveisebeslag i karbonstål for ordinær service.
- WP304, WP316L og WP321H indikerer rustfrie kvaliteter, med H-suffikset angir høyere karbon for høy temperaturstyrke.
- WPL6 identifiserer lavtemperatur karbonstål, valgt for service under frysepunktet.
- WP91 og F91 peker på legert stål for høytemperaturdamp på kraftverkslinjer.
- S32205 og S32750 står for dupleks og super dupleks rustfritt, vanlig i sjøvann og kjemisk bruk.
- Inconel 625, 718 og titanium Grade 2 vises på spesialiserte korrosjons- eller høyrenhetstjenester.
Dersom en merking er overmalt, kan varmetallet vanligvis spores tilbake gjennom møllesertifikatet, som bekrefter kjemien og de mekaniske egenskapene i ett trinn.
Tre identifikasjonsfeil vi ser oftest
- Måler en albueradius fra utsiden av svingen. Radius tas til senterlinjen, så en ekstern måling overdriver den alltid og kan gjøre en del med kort radius om til en lang radius på papiret.
- Forutsatt at hver tee er lik. Grenstørrelse, grenvinkel og om grenen er forsterket endrer ytelsen, og en lateral T-skjorte gjør en annen jobb enn en standard.
- Stoler på omrisset og ignorerer materialet. To beslag med samme geometri kan se identiske ut og oppføre seg helt forskjellig i en lavtemperatur eller sur servicelinje.
Et diagram er et utgangspunkt snarere enn en erstatning for dømmekraft. Når en linje er viktig, gå ut til stativet med diagrammet i hånden, sjekk koblingen, boringen, veggtykkelsen og merkingen, og skriv ned alle fire før du ringer noen. Det tar ti minutter og forhindrer det meste av omarbeidet vi blir bedt om å hjelpe med å fikse. Hvis svaret fortsatt er uklart, jobber teamet vårt gjerne gjennom det med deg, enten delen kom fra verkstedet vårt i Jiangyin eller fra et helt annet sted.
Siste nytt
Nyheter Og blogger
Hold deg informert om våre siste hendelser